
اخبار صنعت
نحوه عملیات حرارتی فولاد ضد زنگ: فرآیندها، دما و نکات کوره
تاریخ:Sep 14, 2026
یک مهندس کارخانه یک بار دسته ای از 304 براکت ضد زنگ را از طریق همان چرخه سخت شدنی که برای 420 تیغه ضد زنگ استفاده شده بود فرستاد. براکت ها بدون تغییر در سختی، پوشیده شده در مقیاس سنگین، و با رسوبات کروم-کاربید که مقاومت در برابر خوردگی آنها را از بین می برد، بیرون آمدند. کوره دقیقا همان کاری را که گفته شد انجام داد. خطای واقعی قبل از بارگیری اتفاق افتاد: خانواده آلیاژ برای دستور غذا اشتباه کردند.
نتیجه گیری اصلی: عملیات حرارتی فولاد ضد زنگ یک فرآیند واحد نیست. فقط گریدهای مارتنزیتی و سخت شدن بارشی به سخت شدن کوئنچ پاسخ می دهند. گریدهای آستنیتی، فریتی و دوبلکس برای بازپخت، بازپخت محلول یا کاهش تنش عملیات حرارتی میشوند - و اجرای آنها در یک چرخه سخت شدن، بدون افزودن سختی، هزینه را افزایش میدهد.
این راهنما شامل این است که کدام آلیاژها را می توان سخت کرد، فرآیندهای عملیات حرارتی و محدوده دمایی مورد استفاده در عمل، پارامترهای کمتر واضحی که کیفیت را تعیین می کنند، و آنچه را که در تجهیزات کوره برای عملیات حرارتی فولاد ضد زنگ باید جستجو کرد.
فرآیند را با خانواده آلیاژی مطابقت دهید
فولاد ضد زنگ حاوی حداقل 10.5 درصد کروم است، اما خانواده آلیاژی تعیین می کند که مواد چگونه به دما پاسخ می دهند. سختی پذیری بستگی به این دارد که آیا ریزساختار در طی سرد شدن به مارتنزیت تبدیل می شود. رفتار پنج خانواده بسیار متفاوت است:
مارتنزیتی (410، 420، 440 درجه سانتیگراد)
سخت شدنی آستنیته را در دمای 980-1065 درجه سانتیگراد، در روغن یا هوا خاموش کنید، سپس در دمای 150-650 درجه سانتیگراد قرار دهید. برای کارد و چنگال، ابزار جراحی، شفت و قطعات دریچه استفاده می شود.
بارش-سخت شدن (17-4 PH، 15-5 PH)
محلول در دمای 1040 درجه سانتیگراد آنیل می شود، سپس در دمای 480-620 درجه سانتیگراد پیر می شود. ترکیبی از استحکام بالا با مقاومت در برابر خوردگی خوب؛ رایج در سخت افزار هوافضا
آستنیتی (304، 316)
با حرارت سخت نمی شود. آنیل محلول در دمای 1010-1120 درجه سانتیگراد با خنک شدن سریع مقاومت در برابر خوردگی را بازیابی می کند. تنش زدایی در دمای 425-925 درجه سانتیگراد تنش باقیمانده را کاهش می دهد.
فریتیک (430، 446)
تا حد زیادی غیر قابل سخت شدن برای نرمی و انعطاف پذیری در دمای 780-950 درجه سانتیگراد آنیل کنید. تقویت عمدتاً از کار سرد حاصل می شود نه گرما.
دوبلکس (2205، 2507)
محلول در دمای 1100-1020 درجه سانتیگراد آنیل می شود و سپس با آب خاموش می شود. از زمان های طولانی در محدوده 650-950 درجه سانتی گراد، جایی که شکنندگی فاز سیگما رخ می دهد، خودداری کنید.
یک بررسی سریع گواهی کارخانه یا یک شناسایی مثبت مواد (PMI) از اکثر اشتباهات جلوگیری می کند. یک سیم پیچ شناسایی نادرست می تواند یک دسته کامل از قطعات را تولید کند که در تست های سختی یا خوردگی ناموفق هستند.
فرآیندهای عملیات حرارتی و محدوده کاری
شش چرخه تقریباً هر کار معمول عملیات حرارتی فولاد ضد زنگ را پوشش می دهد. محدوده های زیر نقطه شروع هستند. همیشه مشخصات تامین کننده آلیاژ را تایید کنید.
جدول: محدوده کاری معمولی برای چرخه های معمول عملیات حرارتی فولاد ضد زنگ. همیشه مشخصات تامین کننده آلیاژ را تایید کنید.
جایی که از فولاد ضد زنگ عملیات حرارتی استفاده می شود
اجزای ضد زنگ عملیات حرارتی معمولاً از نظر ایمنی یا سایش بحرانی هستند. یک تخمین معقول از توزیع مصرف نهایی به این صورت است:
هوافضا - 28٪
خودرو - 22٪
پزشکی و جراحی - 18٪
ابزار و کارد و چنگال - 17٪
انرژی و مواد شیمیایی - 15٪
هوافضا تقاضا برای نمرات سخت شده با بارش را برای کاهش وزن و در عین حال حفظ استحکام بالا می برد. خودرو از قطعات مارتنزیتی در شفت ها، سیستم های سوخت و اجزای انتقال استفاده می کند. کاربردهای پزشکی و کارد و چنگال به سختی بالا و حفظ لبه بستگی دارد. پردازش انرژی و شیمیایی برای مقاومت در برابر خوردگی به گریدهای آستنیتی و دوبلکس آنیل شده با محلول متکی است. این گسترش همچنین الزامات تجهیزات را توضیح می دهد: یکنواختی دمای خوب، کنترل جو، چرخه های فرآیند مستند، و قابلیت ردیابی.
پارامترهای پنهانی که موفقیت را تعیین می کنند
دستور العمل های خوب لازم هستند اما کافی نیستند. تفاوت بین یک چرخه قابل اعتماد و یک چرخه غیرقابل اعتماد معمولاً در جزئیاتی است که به راحتی نمی توان آنها را از دست داد:
- زمان خیساندن: رسیدن به نقطه تنظیم با قرار گرفتن در دما یکسان نیست. یک قانون رایج 30 دقیقه خیساندن به ازای هر 25 میلی متر مقطع پس از رسیدن ترموکوپل بار به هدف است، با زمان اضافی برای بارهای متراکم.
- کنترل جو: در هوا، گریدهای مارتنزیتی با کربن بالا، کربن سطحی را از دست میدهند (دکربوریزاسیون)، و سطحی نرم و کم خستگی ایجاد میکنند. برای سخت شدن نهایی 440 درجه سانتیگراد، خلاء یا گاز بی اثر ترجیح داده می شود.
- سرعت انتقال خاموش: قطعات را در چند ثانیه از کوره به خاموش کردن منتقل کنید. تیغه های نازک اغلب بین صفحات آلومینیومی به صورت صفحه خاموش می شوند تا از اعوجاج جلوگیری شود.
- بی درنگ خشم: برای جلوگیری از ترک خوردن، بلافاصله پس از خاموش کردن، نمرات مارتنزیتی را تمپر کنید و برای تثبیت ساختار از یک مزاج مضاعف استفاده کنید.
- آستنیت حفظ شده: یک درمان زیر صفر بین خاموش کردن و تمپر، آستنیت باقیمانده را تبدیل میکند و معمولاً 1-2 HRC را در گریدهای کربن بالا اضافه میکند.
منحنی تمپرینگ زیر نشان می دهد که چرا مرحله تلطیف نیز یک تصمیم طراحی است. این مقادیر معمولی برای درجه مارتنزیتی با کربن بالا (440C) هستند. هر آلیاژ کمی متفاوت رفتار می کند.
پاسخ تمپر معمولی فولاد ضد زنگ 440C (مقادیر گویا). سخت شدن ثانویه در حدود 450 درجه سانتیگراد ظاهر می شود.
توجه داشته باشید که تلطیف در محدوده 425-550 درجه سانتیگراد می تواند مقاومت به خوردگی را در برخی از گریدهای مارتنزیتی کاهش دهد. محدوده تمپرینگ را با در نظر گرفتن محیط سرویس، نه فقط هدف سختی، انتخاب کنید.
گردش کار عملی عملیات حرارتی
برای یک بخش مارتنزیتی یا سخت شدن بارندگی، دنباله زیر نتایج قابل تکراری را ایجاد می کند.
1
درجه و ویژگی های هدف را شناسایی کنید
خانواده آلیاژ را تأیید کنید و تصمیم بگیرید که آیا به حداکثر سختی، چقرمگی یا مقاومت در برابر خوردگی نیاز دارید. این تصمیم واحد هر پارامتر بعدی را تعیین می کند.
2
بار را تمیز کنید
چربی زدایی کنید و جوهر فلس و مارک را بردارید. باقیمانده روغن یا باقیمانده آلی باعث جذب ناهموار کربن و کربن زدایی موضعی می شود.
3
آستنیته کردن
اگر درجه به آن نیاز دارد، از قبل گرم کنید، سپس بار را به دمای آستنیته برسانید. خیساندن را بر اساس سطح مقطع، با استفاده از ترموکوپل بار به جای خواندن کنترلر.
4
خاموش کردن
سریع انتقال دهید و از محیط مشخص شده (روغن، هوا، پلیمر یا صفحات) استفاده کنید. روغن کوئنچ را در پنجره دمای کار نگه دارید تا از قطعات نرم یا ترک خورده جلوگیری کنید.
5
خلق و خوی
خلق و خوی immediately after quenching, run one or two cycles, and cool to room temperature between cycles. Record soak time and actual part temperature.
6
تأیید کنید
تست های سختی Rockwell C را انجام دهید، مقیاس یا کربن زدایی را بررسی کنید و در صورت نیاز از بررسی ریزساختار استفاده کنید. هر بار را برای قابلیت ردیابی مستند کنید.
انتخاب تجهیزات کوره و تخمین ROI
کوره مناسب برای عملیات حرارتی فولاد ضد زنگ برای اکثر آستنیته کردن مارتنزیتی و PH باید حداقل به 1100 درجه سانتیگراد برسد، یکنواختی را در سراسر منطقه کار حفظ کند و جو را کنترل کند. الف سری کوره های با دمای بالا پوشش 1000-1300 درجه سانتیگراد ستون فقرات چنین مغازه ای است.
برای آستنیته کردن و بازپخت دستههای کوچک تا متوسط، یک کوره مقاومتی جعبهای با گرمایش چند طرفه یکنواختی خوبی را بدون سیستم گاز پیچیده فراهم میکند:
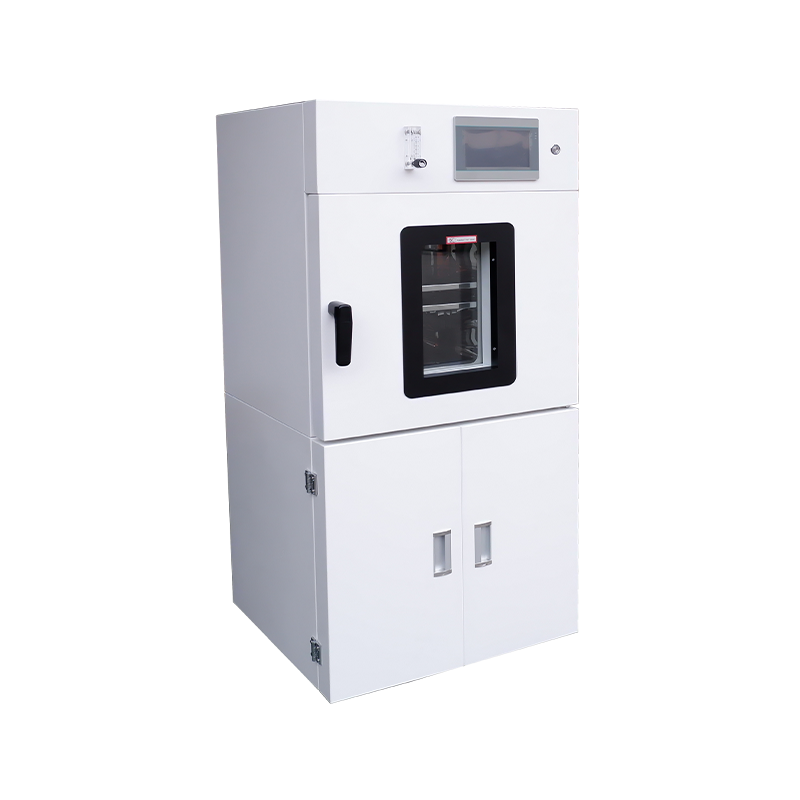
 کوره مقاوم از نوع جعبه ای پایدار برای عملیات حرارتی دسته ای کوچک تا متوسط این کوره مقاومتی جعبهای گرمایش چند وجهی یکنواخت را ارائه میدهد و آن را برای آستنیته کردن و بازپخت دستههای کوچک تا متوسط در آزمایشگاهها و تحقیق و توسعه بدون سیستمهای گاز پیچیده مناسب میسازد. مشاهده محصول →
هنگامی که سطوح روشن مورد نیاز است - به عنوان مثال، سخت شدن ابزار جراحی یا تیغه های چاقو - یک کوره اتمسفر خلاء از رسوب زدایی و کربن زدایی جلوگیری می کند و نیاز به سنگ زنی پس از فرآیند را برطرف می کند:
 کوره اتمسفر خلاء با تایمر برای سخت شدن سطح روشن مناسب برای سخت کردن ابزار جراحی یا تیغههای چاقو، این کوره اتمسفر خلاء از رسوبزدایی و کربنزدایی جلوگیری میکند و نیاز به آسیاب پس از فرآیند را کاهش میدهد و در عین حال امکان پردازش اتمسفر کنترلشده را فراهم میکند. مشاهده محصول →
برای آزمایشگاههای تحقیق و توسعه که مقادیر کوچکی از گریدهای مختلف را پردازش میکنند، یک کوره لولهای با ورودیهای گاز بیاثر امکان تغییرات سریع اتمسفر و آزمایش دستور ساده را میدهد:
 کوره لوله خلاء آنتی اکسیدانی با گزینه های دمایی متعدد این کوره لوله ای هوا به عنوان کم هزینه ترین گزینه، یکنواختی متوسطی را فراهم می کند و برای قطعات مارتنزیتی ساده و مارتنزیتی کم کربن، ایده آل برای آزمایشگاه های با بودجه مناسب کار می کند. مشاهده محصول →
کوره صدا خفه کن
کمترین هزینه اولیه جو هوا، یکنواختی متوسط. برای قطعات مارتنزیتی با آنیل ساده و کم کربن کار می کند.
کوره مقاومتی جعبه ای
هزینه و کنترل متوازن یکنواختی خوب تا 1300 درجه سانتیگراد با گرمایش چند طرفه. یک انتخاب محکم برای سخت شدن و بازپخت.
کوره لوله خلاء
هزینه متوسط، ظرفیت کم. گزینه های گاز بی اثر و خلاء؛ مناسب برای تحقیق و توسعه و بارهای دقیق کوچک.
کوره اتمسفر خلاء
هزینه سرمایه بالاتر، پرداخت سطح عالی، بدون کربن زدایی، کنترل کامل فرآیند. حق بیمه اغلب از طریق ضایعات کمتر و آسیاب کمتر بازیابی می شود.
مقایسه ROI باید شامل مصرف انرژی، مصرف آرگون یا نیتروژن، نگهداری، کالیبراسیون و هزینه قطعات رد شده باشد. یک کوره خلاء هزینه اولیه بیشتری دارد، اما برای گریدهای کربن بالا، لایههای کربنزدایی را حذف میکند، ماشینکاری پست را کاهش میدهد و کارهایی را باز میکند که کوره هوایی نمیتواند نقل قول کند. وقتی حجم آن را توجیه می کند، حق بیمه معمولاً به سرعت بازپرداخت می کند.
نگهداری و انطباق
عملیات حرارتی یک فرآیند واجد شرایط است، نه یک عملیات تنظیم و فراموش کردن. نگهداری و مستندات معمول، سختی و عملکرد خوردگی را در حد مشخصات نگه می دارد.
- کالیبره کردن ترموکوپل ها و ابزار: برای کارهای هوافضا یا پزشکی، الزامات پیرومتری AMS 2750 را دنبال کنید. حتی در خارج از صنایع تحت نظارت، کالیبراسیون سالانه ترموکوپل ها و کنترل کننده های بار از تغییر دما جلوگیری می کند.
- بررسی عناصر و عایق: عناصر گرمایش در نقاط داغ تخریب می شوند و فیبر نسوز ترک خورده رفتار گرمایشی را تغییر می دهد. در فواصل زمانی برنامه ریزی شده بازرسی کنید و قطعات را در مجموعه های همسان تعویض کنید.
- نظارت بر خلوص اتمسفر: دستگاه های تصفیه نیتروژن یا آرگون و سیستم های خلاء نیاز به بررسی نشت و نظارت بر نقطه شبنم یا اکسیژن دارند. یک درزگیر نشتی یک چرخه سخت شدن روشن را به چرخه کربورسازی تبدیل می کند.
- هر بار را مستند کنید: آلیاژ، عدد حرارت، کوره، موقعیت ترموکوپل، زمان خیساندن، محیط خاموش کردن، و نتایج سختی را ثبت کنید. قابلیت ردیابی پایه و اساس ISO 9001 و پذیرش مشتری است.
فولاد ضد زنگ عملیات حرارتی زمانی قابل پیش بینی می شود که به عنوان مهندسی خاص آلیاژی به جای یک کار گرمایش عمومی در نظر گرفته شود. درجه را شناسایی کنید، چرخه صحیح را انتخاب کنید، جو را کنترل کنید و هر بار را تأیید کنید. کوره ای با یکنواختی دمای واقعی و کنترل مستند - پشتیبانی شده توسط سازنده با تحقیق و توسعه عملیات حرارتی کاربردی، مانند Shanghai Dengsheng's همکاری های پژوهشی صنعت و دانشگاه - یک دستور العمل نوشته شده را به یک فرآیند تولید قابل تکرار تبدیل می کند.
ارسال پیام
محصولات توصیه شده
محصولات ارائه شده توسط شرکت های معروف به شدت مورد اعتماد کاربران هستند.


- تماس بگیرید
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- محصول
-
- سری کوره های خشک کن
- سری جعبه های خلاء
- سری ضد انفجار
- سری کوره های با دمای بالا
- سری انکوباتور
- سری اتاق تست
- سری های دیگر
- فر خشک کن هوای اجباری
- کوره مقاومتی
- کوره لوله وکیوم
- دستگاه جوجه کشی قالب
- کوره اتمسفر خلاء
- دستگاه جوجه کشی بیوشیمیایی
- دستگاه جوجه کشی دی اکسید کربن
- کوره خشک کن خلاء ضد انفجار
- اتاق تست دما بالا و پایین
- موبایل
حق چاپ ©
شرکت تولیدی ابزار دنگشنگ شانگهای، با مسئولیت محدود.
تمامی حقوق محفوظ است. تولید کنندگان تجهیزات آزمایشگاهی

 بازگشت به بالا
